


-
-
-
Tổng tiền thanh toán:
-


Gia công mặt bích, mặt bích inox theo yêu cầu chính xác cao
Đăng bởi: Thép Mạnh Hải |
14/09/2026
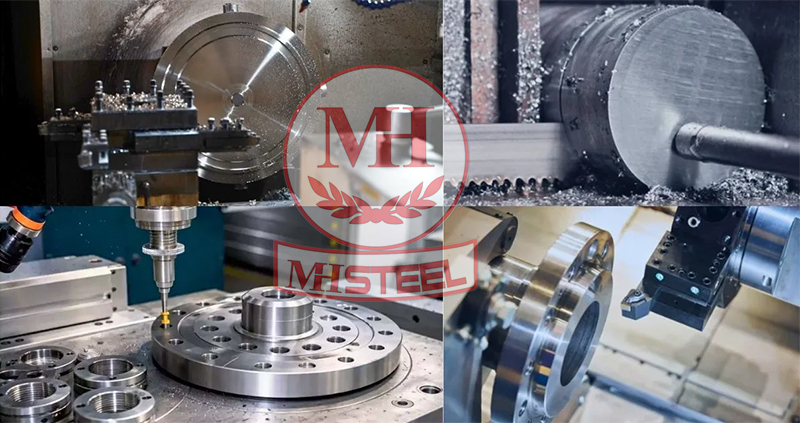
Dịch vụ gia công mặt bích yêu cầu cao về tiêu chuẩn, độ chính xác và loại vật liệu. Mỗi loại vật liệu có những điểm riêng về gia công, ảnh hưởng độ bền, giá cả và độ bền công trình mà không phải đơn vị nào cũng đáp ứng được. Thép Mạnh Hải cung cấp dịch vụ gia công mặt bích theo yêu cầu, sở hữu máy tiện CNC và khoan CNC hiện đại, đa dạng vật liệu và đội kỹ sư giàu kinh nghiệm gia công phụ kiện đường ống.
Báo giá dịch vụ gia công mặt bích tại Hà Nội
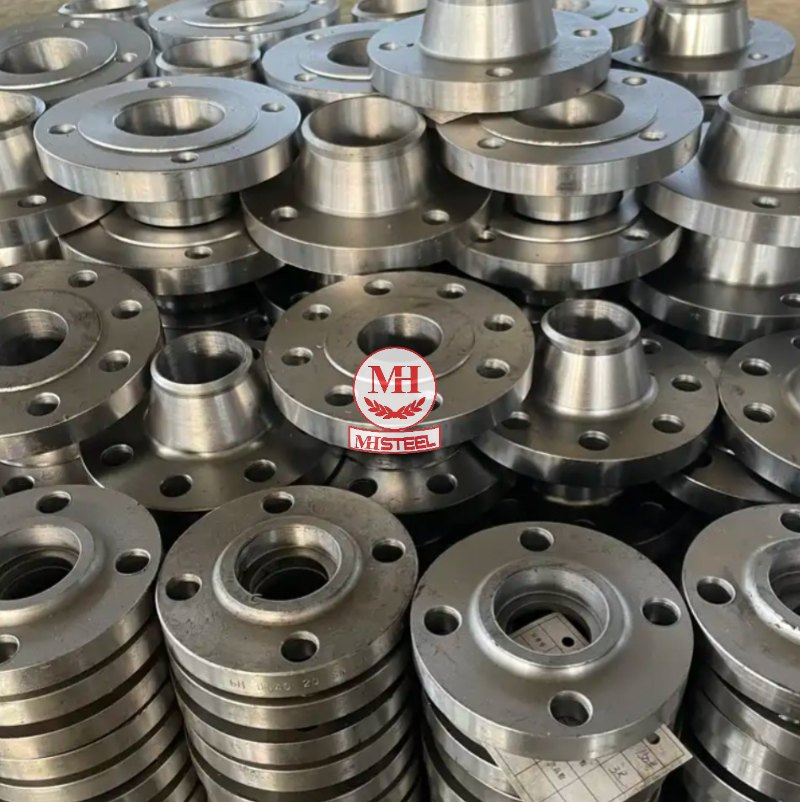
Gia công mặt bích là đòi hỏi độ chính xác cao ở đường kính ngoài, đường kính trong, chiều dày, vòng lỗ bu lông và đặc biệt là bề mặt làm kín. Vì vậy, giá gia công không chỉ phụ thuộc vào kích thước DN mà còn liên quan đến loại mặt bích, vật liệu, cấp áp lực, tiêu chuẩn kỹ thuật và số lượng cần sản xuất.
Với những mặt bích tiêu chuẩn như JIS, DIN, BS, EN, ANSI/ASME, xưởng có thể dựa trên kích thước tiêu chuẩn để lập trình gia công. Trong khi đó, mặt bích phi tiêu chuẩn hoặc chi tiết có nhiều yêu cầu riêng sẽ cần kiểm tra bản vẽ, xác định phôi, lập trình CNC và có thể phải gia công nhiều công đoạn.
Dưới đây là mức giá tham khảo Thép Mạnh Hải tổng hợp gửi khách hàng có cơ sở dự trù ngân sách.
Báo giá gia công mặt bích theo vật liệu
Vật liệu ảnh hưởng trực tiếp đến giá phôi, dụng cụ cắt và thời gian gia công. Thép carbon thường có chi phí thấp hơn inox, thép hợp kim hoặc các vật liệu đặc biệt.
| Vật liệu | Tiêu chuẩn/ví dụ | Mức giá tham khảo |
|---|---|---|
| Thép carbon | ASTM A105, Q235, SS400 | Từ 80.000 – 500.000 đ/cái |
| Thép hợp kim | ASTM A182 F11, F22 | Từ 150.000 – 800.000 đ/cái |
| Inox 304/304L | ASTM A182 F304/F304L | Từ 150.000 – 900.000 đ/cái |
| Inox 316/316L | ASTM A182 F316/F316L | Từ 200.000 – 1.200.000 đ/cái |
| Nhôm hợp kim | 6061, 5083 | Từ 120.000 – 700.000 đ/cái |
| Đồng/đồng thau | C11000, C36000 | Từ 150.000 – 900.000 đ/cái |
| Duplex/Super Duplex | ASTM A182 F51, F53 | Báo giá theo bản vẽ |
Lưu ý: Các mức trên chỉ dùng để tham khảo, không phải bảng giá cố định. Giá có thể thay đổi đáng kể khi DN, chiều dày, tiêu chuẩn, loại phôi và yêu cầu dung sai thay đổi.
Báo giá theo kích thước mặt bích
Đường kính càng lớn thì lượng vật liệu sử dụng, thời gian gá đặt và thời gian tiện/phay CNC thường càng tăng. Đặc biệt từ DN200 trở lên, giá gia công có thể tăng khá nhanh do kích thước phôi và yêu cầu máy móc.
| Kích thước | Loại thường gặp | Giá gia công tham khảo |
|---|---|---|
| DN15 – DN25 | SO, Blind, Threaded | 80.000 – 200.000 đ/cái |
| DN32 – DN50 | SO, Blind, WN | 100.000 – 300.000 đ/cái |
| DN65 – DN100 | SO, Blind, WN | 150.000 – 450.000 đ/cái |
| DN125 – DN150 | SO, Blind, WN | 250.000 – 600.000 đ/cái |
| DN200 – DN300 | SO, Blind, WN | 400.000 – 1.200.000 đ/cái |
| DN350 – DN500 | Blind, WN, đặc biệt | 700.000 – 2.500.000 đ/cái |
| DN600 – DN800 | Mặt bích lớn | 1.500.000 – 5.000.000+ đ/cái |
| > DN800 | Phi tiêu chuẩn/đặc biệt | Báo giá theo bản vẽ |
Các mức trên nên hiểu là giá tham khảo cho phần gia công, chưa mặc định bao gồm toàn bộ chi phí vật liệu, vận chuyển, xử lý bề mặt hoặc các yêu cầu kiểm định đặc biệt.
Giá tham khảo theo loại mặt bích
Không phải loại mặt bích nào cũng có cùng mức độ gia công. Theo đánh giá của Thép Mạnh Hải, mặt bích Blind có cấu tạo tương đối đơn giản, trong khi Weld Neck thường yêu cầu gia công nhiều phần hình học hơn. Với Lap Joint, mặt bích có thể cần phối hợp với stub end; còn mặt bích có rãnh RTJ đòi hỏi gia công bề mặt làm kín chính xác hơn.
| Loại mặt bích | Đặc điểm gia công | Mức giá tương đối |
|---|---|---|
| Blind Flange | Tiện mặt, khoan vòng lỗ, xử lý mặt làm kín | Thấp – trung bình |
| Slip-On Flange | Tiện OD/ID, mặt bích và vòng lỗ | Trung bình |
| Threaded Flange | Gia công thêm ren trong | Trung bình – cao |
| Socket Weld Flange | Gia công lỗ socket và các bề mặt liên quan | Trung bình – cao |
| Weld Neck Flange | Hình dạng phức tạp hơn, yêu cầu kiểm soát kích thước | Cao |
| Lap Joint Flange | Gia công theo kết cấu lap joint | Trung bình – cao |
| Orifice Flange | Có thêm yêu cầu gia công lỗ/đường kính đặc thù | Cao |
| RTJ Flange | Gia công rãnh vòng làm kín | Cao – rất cao |
| Mặt bích phi tiêu chuẩn | Theo bản vẽ riêng | Báo giá riêng |
Giá gia công CNC mặt bích theo công đoạn
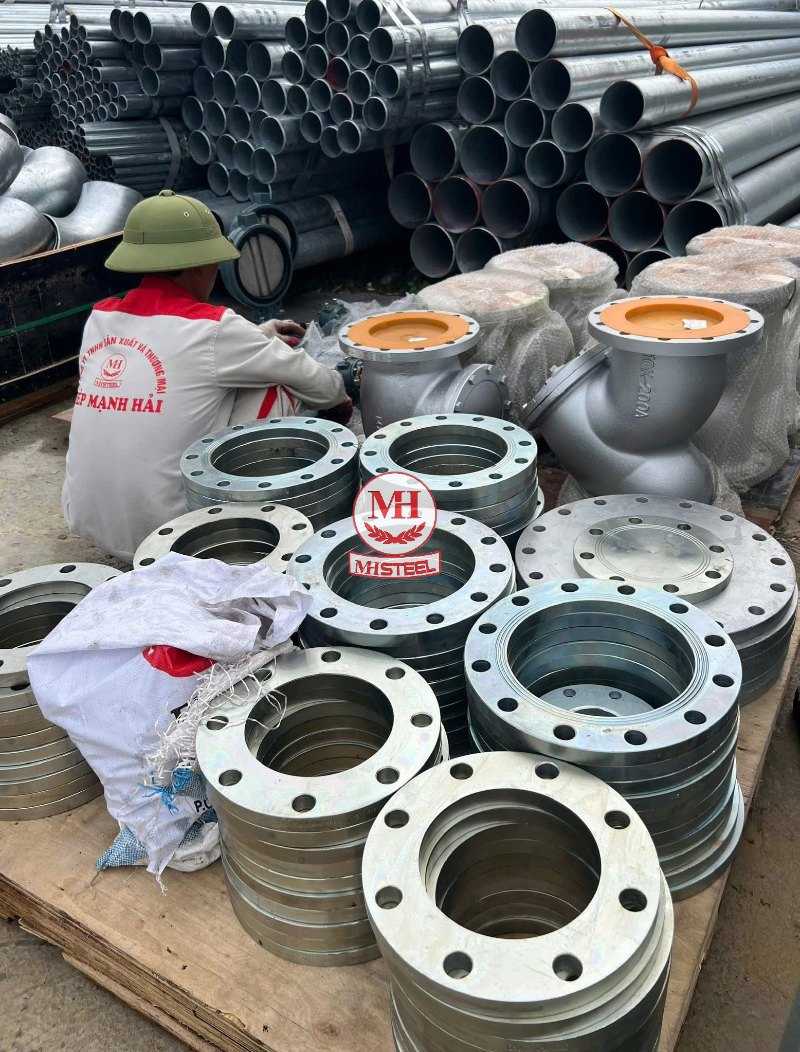
Nếu khách hàng đã có phôi, chi phí có thể được tính chủ yếu theo thời gian gia công thay vì tính trọn gói cả vật liệu. Đây là phương án phù hợp với doanh nghiệp đã có sẵn thép tấm, thép tròn hoặc phôi rèn và chỉ cần thuê xưởng thực hiện tiện, phay, khoan hoặc taro.
| Công đoạn | Giá tham khảo |
|---|---|
| Tiện mặt bích cơ bản | 150.000 – 350.000 đ/giờ |
| Tiện CNC chi tiết phức tạp | 250.000 – 500.000 đ/giờ |
| Khoan vòng lỗ bu lông | 100.000 – 300.000 đ/giờ |
| Phay CNC mặt/rãnh | 200.000 – 500.000 đ/giờ |
| Gia công ren | Theo kích thước và số lượng |
| Gia công rãnh RTJ | Theo bản vẽ |
| Đo kiểm kích thước | Theo yêu cầu QC |
| Cắt phôi trước gia công | Tính theo vật liệu/phương pháp cắt |
Đây là cách tính phù hợp với các đơn hàng gia công cơ khí theo bản vẽ. Với đơn hàng số lượng lớn, xưởng có thể chuyển sang báo giá theo chiếc, giúp khách hàng dễ dự toán tổng chi phí sản xuất.
Báo giá mặt bích theo cấp áp lực
Cùng một đường kính DN nhưng mặt bích PN10, PN16, PN25, PN40 hoặc Class 150, Class 300 có thể có kích thước, chiều dày và cấu hình khác nhau. Khi cấp áp lực tăng, lượng vật liệu và yêu cầu gia công cũng thường tăng theo.
| Cấp áp lực | Mức giá tương đối | Ghi chú |
|---|---|---|
| PN10 | Cơ bản | Phù hợp nhiều hệ thống đường ống thông thường |
| PN16 | Cơ bản – trung bình | Phổ biến trong hệ thống nước |
| PN25 | Trung bình | Yêu cầu phôi và chiều dày cao hơn tùy tiêu chuẩn |
| PN40 | Trung bình – cao | Cần kiểm tra chính xác tiêu chuẩn |
| PN63 | Cao | Thường dùng cho hệ thống áp lực cao |
| PN100 trở lên | Rất cao | Chủ yếu báo giá theo bản vẽ |
| Class 150 | Phổ biến | Theo ASME/ANSI |
| Class 300 | Cao hơn Class 150 | Phôi và yêu cầu gia công thay đổi |
| Class 600+ | Cao | Cần kiểm tra đầy đủ thiết kế |
Chi phí gia công các dạng mặt bích đặc biệt
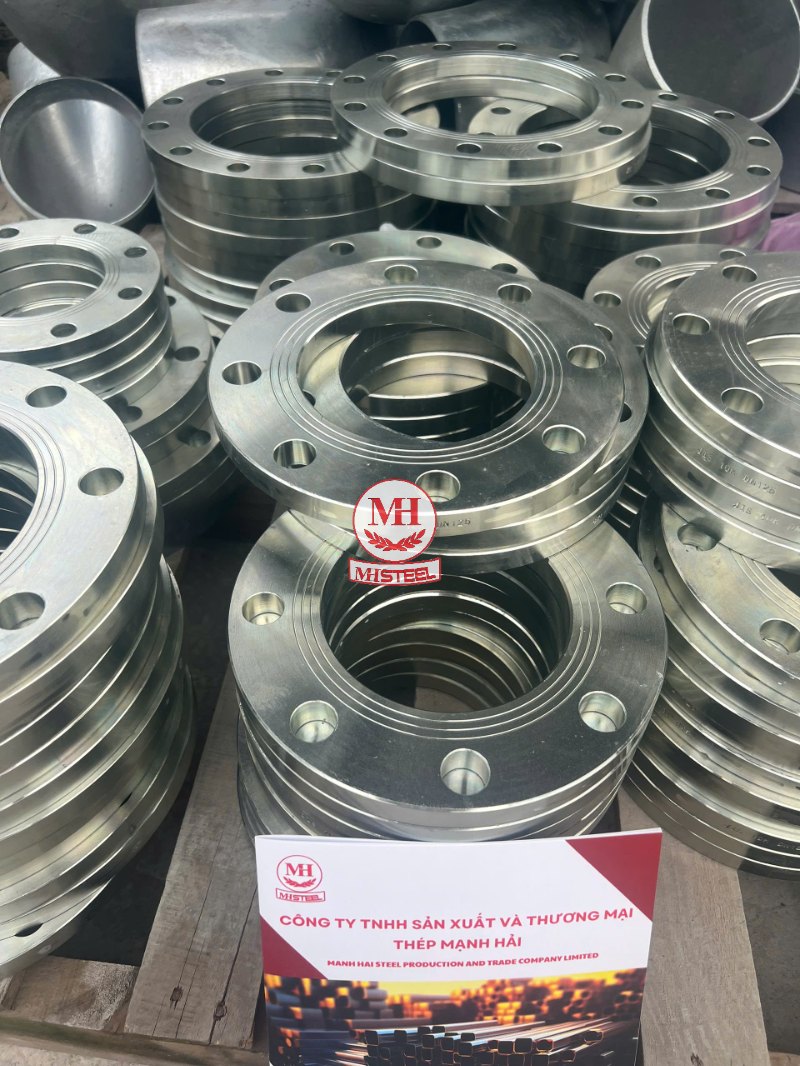
Ngoài mặt bích tiêu chuẩn, Thép Mạnh Hải có thể tiếp nhận các yêu cầu gia công mặt bích theo bản vẽ, chẳng hạn mặt bích có đường kính đặc biệt, thay đổi vòng lỗ, nhiều cấp đường kính, rãnh làm kín, lỗ ren hoặc kết cấu dùng cho thiết bị chuyên dụng.
Những sản phẩm này không nên áp một mức giá cố định theo DN. Kỹ thuật cần kiểm tra bản vẽ để xác định đường kính ngoài, đường kính trong, chiều dày, số lượng lỗ, đường kính lỗ, PCD, kiểu mặt làm kín và dung sai. Nếu yêu cầu độ chính xác cao hoặc cần kiểm tra bằng thiết bị đo chuyên dụng, chi phí cũng sẽ được tính riêng.
Những yếu tố quyết định giá gia công mặt bích
Trên thực tế, DN chỉ là một trong nhiều yếu tố quyết định đơn giá. Một mặt bích DN100 đơn giản có thể có giá thấp hơn đáng kể so với mặt bích DN80 nhưng có rãnh RTJ, nhiều cấp bậc và yêu cầu dung sai chặt.
Các yếu tố cần xem xét gồm:
- Vật liệu: Ảnh hưởng giá phôi và tốc độ gia công
- DN/đường kính ngoài: Quyết định kích thước phôi và khả năng gá đặt
- Chiều dày: Ảnh hưởng lượng vật liệu và thời gian cắt/tiện
- Loại mặt bích: WN, SO, Blind, Threaded... có mức độ gia công khác nhau
- PN/Class: Liên quan đến kích thước và chiều dày theo tiêu chuẩn
- Kiểu mặt FF, RF, RTJ hoặc dạng đặc biệt
- Vòng lỗ: Số lượng, đường kính lỗ và PCD
- Dung sai: Dung sai càng chặt càng cần nhiều thời gian kiểm tra
- Phôi: Phôi tấm, phôi tròn, phôi rèn có chi phí khác nhau
- Số lượng: Đơn hàng lớn thường tối ưu được thời gian gá và lập trình
- Xử lý bề mặt: Mạ, sơn, passivation, đánh bóng...
- Chứng chỉ MTC/Mill Certificate hoặc hồ sơ QC nếu có yêu cầu
- Tiến độ: Đơn hàng gấp có thể phát sinh chi phí ưu tiên
Thép Mạnh Hải có thể tiếp nhận yêu cầu gia công theo nhiều hệ tiêu chuẩn phổ biến như JIS, DIN, EN, BS và ASME/ANSI, tùy loại sản phẩm và yêu cầu của dự án.
Khách hàng nên xác định rõ tiêu chuẩn ngay từ đầu bởi các tiêu chuẩn khác nhau có thể quy định khác nhau về đường kính ngoài, chiều dày, PCD, số lượng lỗ, kích thước lỗ bu lông và kiểu mặt làm kín. Chỉ cần thay đổi tiêu chuẩn, một số kích thước của mặt bích cùng DN cũng có thể thay đổi.
Ngoài ra, với đơn hàng từ vài chục đến hàng trăm hoặc hàng nghìn chiếc, báo giá nên được tính theo tổng chuỗi công đoạn thay vì cộng đơn giá thủ công cho từng sản phẩm. Sau khi lập trình CNC và hoàn thiện đồ gá, thời gian gia công mỗi chi tiết có thể được tối ưu hơn so với đơn hàng chỉ có một vài chiếc.
Thép Mạnh Hải có thể tư vấn phương án gia công phù hợp dựa trên số lượng, vật liệu và yêu cầu kỹ thuật. Với đơn hàng lớn, khách hàng nên cung cấp thêm sản lượng dự kiến theo tháng hoặc theo đợt, bởi đây là cơ sở để xưởng tính phương án phôi, gá đặt, dao cụ và thời gian sản xuất.
Gia công mặt bích là gì?
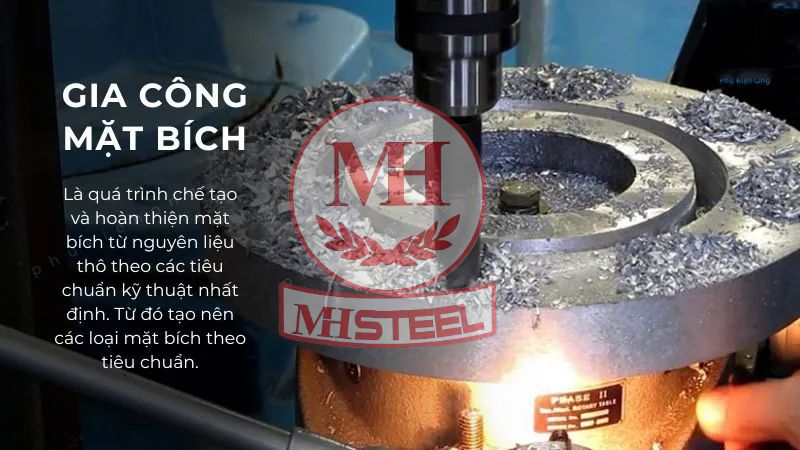
Gia công mặt bích (tiếng Anh: Flange Machining) là quá trình sản xuất mặt bích từ phôi (rèn, đúc hoặc cắt từ tấm) qua các công đoạn tiện, khoan, phay mặt để tạo ra sản phẩm mặt bích hoàn chỉnh theo tiêu chuẩn hoặc yêu cầu cụ thể. Mặt bích là phụ kiện đường ống hình đĩa có lỗ ở giữa (để dòng chảy qua) và các lỗ bu-lông xung quanh (để bắt với mặt bích đối ứng).
Mặt bích là một phụ kiện quan trọng và xuất hiện phổ biến trong các công trình vì nó cho phép kết nối tháo lắp được giữa các đoạn ống, van, bơm, thiết bị, khác với hàn cố định. Khi cần bảo trì, thay van hay tháo thiết bị, chỉ cần tháo bu-lông mặt bích thay vì cắt ống. Có thể nói, mặt bích là phụ kiện không thể thiếu trong hệ thống công nghiệp, PCCC, hóa chất, dầu khí.
Và giữa mặt bích tiêu chuẩn và gia công theo yêu cầu sẽ có một vài điểm khác biệt. Mặt bích tiêu chuẩn được sản xuất theo các hệ tiêu chuẩn phổ biến như ASME/ANSI, JIS, DIN, EN, BS, với kích thước, vòng lỗ và cấp áp lực được quy định tương đối rõ ràng nên có thể mua sẵn trên thị trường.
Trong khi đó, gia công mặt bích theo yêu cầu được lựa chọn khi sản phẩm cần kích thước hoặc kết cấu riêng, chẳng hạn mặt bích cho thiết bị chế tạo theo thiết kế, vật liệu đặc biệt, thay đổi vòng lỗ, gia công thêm lỗ hoặc điều chỉnh bề mặt làm kín. Phương án này cũng phù hợp với các đơn hàng số lượng lớn cần chủ động về kích thước, vật liệu, tiêu chuẩn và thông số kỹ thuật thay vì phụ thuộc hoàn toàn vào sản phẩm có sẵn.
Các loại mặt bích tiêu chuẩn
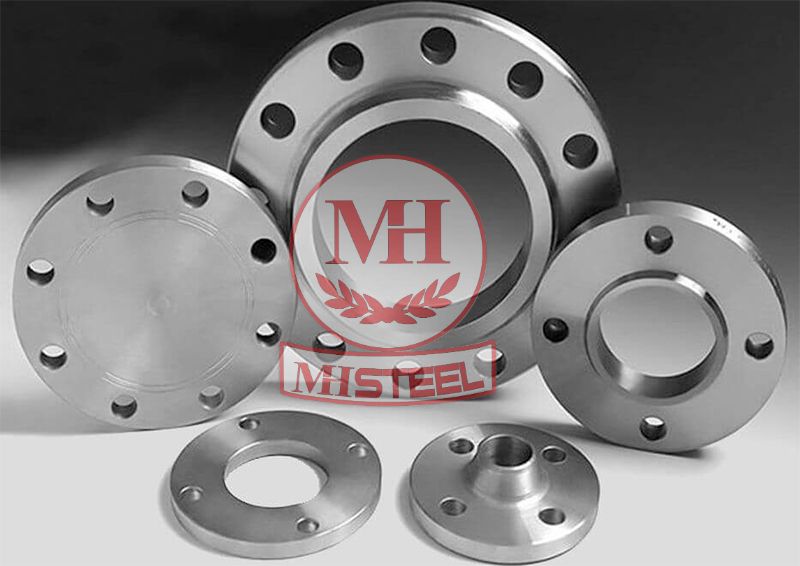
Mặt bích được phân loại chủ yếu theo cách kết nối với đường ống, cấu tạo và điều kiện làm việc. Trong gia công và lắp đặt đường ống công nghiệp, 6 loại thường gặp gồm Welding Neck (WN), Slip On (SO), Blind, Threaded, Socket Weld và Lap Joint. Mỗi loại có yêu cầu gia công và phạm vi sử dụng khác nhau.
| Loại mặt bích | Đặc điểm chính | Cách kết nối | Ứng dụng phổ biến |
|---|---|---|---|
| WN – Welding Neck | Có cổ dài, chuyển tiếp từ mặt bích sang ống | Hàn đối đầu | Đường ống áp lực cao, hơi, dầu khí, hóa chất |
| SO – Slip On | Dạng vòng, ống luồn qua mặt bích | Hàn phía trong và ngoài | Cấp nước, PCCC, HVAC, đường ống áp thấp – trung bình |
| Blind Flange | Mặt đặc, không có lỗ trung tâm | Bắt bu-lông với mặt bích đối ứng | Bịt đầu ống, cô lập đường ống, thử áp |
| Threaded Flange | Có ren trong | Vặn ren với ống | Đường ống nhỏ, nơi hạn chế sử dụng hàn |
| Socket Weld | Có khoang để lồng đầu ống | Hàn góc | Đường ống nhỏ, hệ thống áp lực |
| Lap Joint | Mặt bích rời, có thể xoay quanh đầu nối | Kết hợp stub end và bu-lông | Hệ thống cần căn chỉnh, tháo lắp thường xuyên |
>>> Xem chi tiết hơn tại: Mặt bích đặc - rỗng thép: Đủ size, độ dày và báo giá mới nhất.
Gia công mặt bích inox yêu cầu kỹ thuật cao
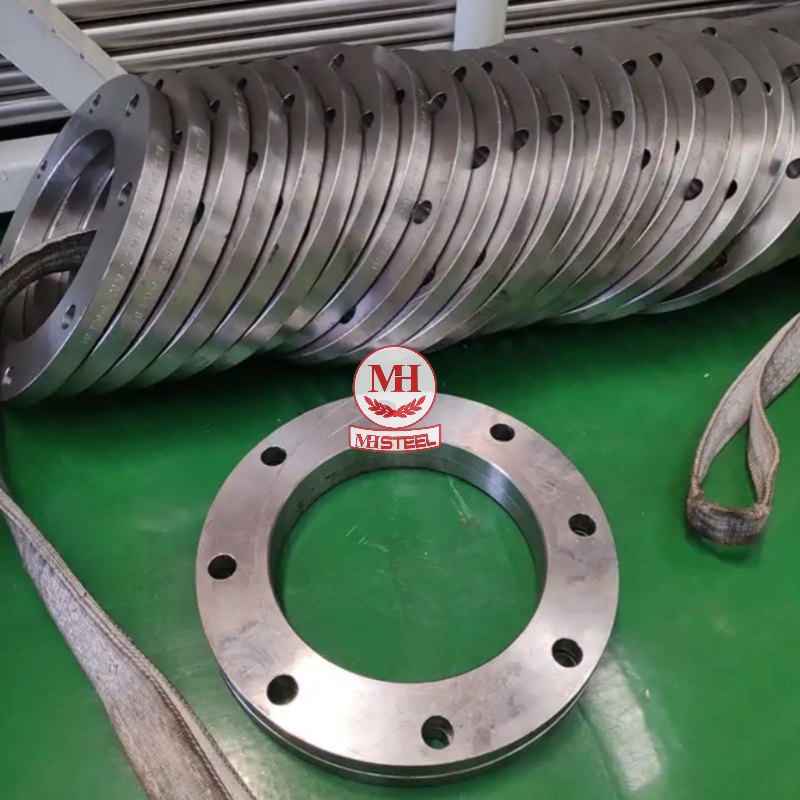
Gia công mặt bích inox là một mảng có yêu cầu cao hơn so với gia công thép carbon, đặc biệt khi sản phẩm được sử dụng trong môi trường ăn mòn, thực phẩm, dược phẩm, hóa chất, hàng hải hoặc hệ thống nước sạch. Ngoài việc đảm bảo kích thước và khả năng lắp ghép, mặt bích inox còn cần được kiểm soát về bề mặt, nhiễm sắt, vật liệu và phương pháp xử lý sau gia công.
Tùy môi trường làm việc, có thể lựa chọn inox 304/304L, 316/316L, 321 hoặc các dòng duplex. Việc lựa chọn mác inox cần dựa trên môi chất, nhiệt độ, áp suất và yêu cầu của thiết kế thay vì chỉ dựa vào giá thành.
Vật liệu mặt bích inox phổ biến
Khi chọn mặt bích theo tiêu chuẩn cần chọn đúng theo hồ sơ thiết kế, mặt bích khác tiêu chuẩn không lắp được vào nhau (lỗ bu-lông không trùng, OD khác nhau).
- Tiêu chuẩn ASTM A182 F304 / F304L: Inox 304 dùng cho hệ nước sạch, thực phẩm nhẹ, dược phẩm cơ bản. F304L có carbon thấp, dễ hàn.
- Tiêu chuẩn ASTM A182 F316 / F316L: Inox 316 với molypden cho ven biển, hóa chất, dược phẩm cao cấp. F316L là lựa chọn tiêu chuẩn cho ứng dụng có hàn nhiều.
- Tiêu chuẩn ASTM A182 F321: Inox 321 ổn định titan cho ứng dụng chịu nhiệt cao 500–800°C.
- Tiêu chuẩn ASTM A182 F51 (Duplex 2205), F53 (Super Duplex): Inox duplex, chống ăn mòn cao hơn 316, cường độ gấp đôi. Dùng cho dầu khí, hải sản, hệ thống nước biển.
Nguyên tắc chọn tiêu chuẩn:
- Dự án FDI Mỹ hoặc dầu khí thường là tiêu chuẩn ANSI/ASME B16.5.
- Dự án châu Âu, dự án ISO thường là tiêu chuẩn EN 1092-1.
- Dự án Nhật Bản, thiết bị nhập Nhật thường là tiêu chuẩn JIS B2220.
- Công trình trong nước thường là tiêu chuẩn TCVN hoặc EN.
| Mác vật liệu | Tiêu chuẩn | Đặc điểm | Ứng dụng tham khảo |
|---|---|---|---|
| 304/304L | ASTM A182 F304/F304L | Chống ăn mòn tốt, dễ gia công; 304L có hàm lượng carbon thấp hơn | Nước sạch, thực phẩm, thiết bị công nghiệp |
| 316/316L | ASTM A182 F316/F316L | Có Mo, khả năng chống ăn mòn tốt hơn 304 trong nhiều môi trường | Hóa chất, ven biển, thực phẩm, dược phẩm |
| 321 | ASTM A182 F321 | Inox ổn định hóa bằng titan, phù hợp một số ứng dụng nhiệt độ cao | Đường ống và thiết bị chịu nhiệt |
| Duplex 2205 | ASTM A182 F51 | Độ bền cao, chống ăn mòn tốt | Dầu khí, hóa chất, môi trường chứa chloride |
| Super Duplex | ASTM A182 F53 | Khả năng chống ăn mòn và độ bền cao | Nước biển, dầu khí, môi trường khắc nghiệt |
Vì sao gia công mặt bích inox khó hơn?
Inox có đặc tính hóa bền khi gia công, dẫn nhiệt tương đối thấp và có xu hướng sinh nhiệt tại vùng cắt. Nếu lựa chọn tốc độ cắt, lượng chạy dao hoặc dụng cụ không phù hợp, dao có thể nhanh mòn và bề mặt gia công không đạt yêu cầu.
Đối với mặt bích inox, việc kiểm soát độ phẳng, độ nhám, đường kính lỗ, PCD và bề mặt làm kín cũng rất quan trọng. Với các sản phẩm yêu cầu thẩm mỹ hoặc sử dụng trong môi trường vệ sinh cao, cần hạn chế vết xước và thực hiện xử lý bề mặt phù hợp.
Một điểm đặc biệt cần lưu ý là nhiễm sắt trên bề mặt inox. Nếu bụi sắt hoặc dụng cụ đã sử dụng cho thép carbon tiếp xúc với inox, bề mặt có thể xuất hiện hiện tượng gỉ sét do sắt tự do bám trên bề mặt. Vì vậy, các đơn hàng inox yêu cầu cao nên có quy trình vệ sinh, dụng cụ và khu vực gia công phù hợp.
Yêu cầu đối với gia công và hàn mặt bích inox
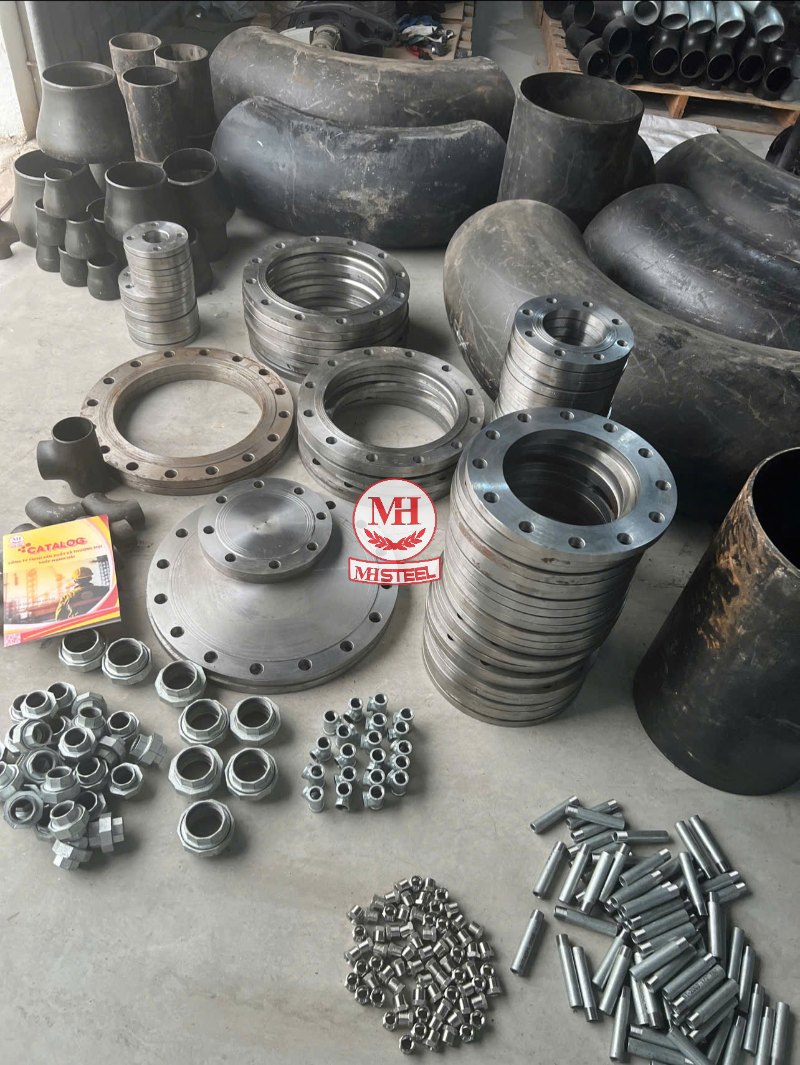
Khi gia công inox, cần lựa chọn dao cụ và chế độ cắt phù hợp với từng mác vật liệu. Với inox 304/316, việc kiểm soát nhiệt trong quá trình tiện, khoan và phay đặc biệt quan trọng.
Đối với mặt bích có phần hàn như WN, việc lựa chọn vật liệu hàn và quy trình hàn phải phù hợp với mác inox của chi tiết và vật liệu đường ống. Ví dụ, hệ inox 316/316L thường sử dụng vật liệu hàn tương thích như 316L theo yêu cầu kỹ thuật của mối hàn. Không nên áp dụng một loại que hoặc dây hàn cho mọi trường hợp.
Sau gia công, một số mặt bích inox có thể được yêu cầu passivation để loại bỏ sắt tự do và hỗ trợ hình thành lại lớp màng oxit thụ động trên bề mặt. ASTM A967 là một trong những tiêu chuẩn thường được viện dẫn cho xử lý thụ động hóa inox bằng các phương pháp hóa học phù hợp.
Passivation đặc biệt đáng cân nhắc đối với các ứng dụng yêu cầu kiểm soát bề mặt và khả năng chống ăn mòn cao. Tuy nhiên, passivation không phải là điều kiện duy nhất để một sản phẩm đáp ứng FDA, GMP hoặc tiêu chuẩn vệ sinh; việc đáp ứng tiêu chuẩn còn phụ thuộc vào vật liệu, độ nhám, thiết kế, quy trình vệ sinh và toàn bộ hệ thống.
Ứng dụng của mặt bích inox
Mặt bích inox được sử dụng trong nhiều hệ thống yêu cầu khả năng chống ăn mòn hoặc kiểm soát vệ sinh cao như đường ống thực phẩm, dược phẩm, hóa chất, nước sạch, thiết bị công nghiệp, hệ thống ven biển và hàng hải.
Trong đó, inox 304 thường phù hợp với nhiều ứng dụng thông dụng, còn 316/316L được cân nhắc khi môi trường có chloride hoặc yêu cầu chống ăn mòn cao hơn. Với môi trường đặc biệt khắc nghiệt, có thể cần sử dụng duplex hoặc super duplex theo thiết kế.
Những sai lầm cần tránh khi đặt gia công mặt bích inox
Khi mua hoặc đặt gia công mặt bích inox, không nên chỉ nhìn vào ký hiệu 304 hoặc 316 trên báo giá. Khách hàng nên yêu cầu xác nhận rõ mác vật liệu và nguồn gốc phôi nếu dự án có yêu cầu kiểm soát vật liệu.
Một số vấn đề thường gặp là sử dụng sai mác inox, không kiểm soát nhiễm sắt, bỏ qua yêu cầu xử lý bề mặt, chọn sai gioăng hoặc tiêu chuẩn mặt bích. Với dự án yêu cầu hồ sơ vật liệu, nên yêu cầu Mill Certificate/MTC theo EN 10204 ở cấp độ phù hợp với hợp đồng và hồ sơ kỹ thuật.
Máy móc gia công mặt bích tại Thép Mạnh Hải
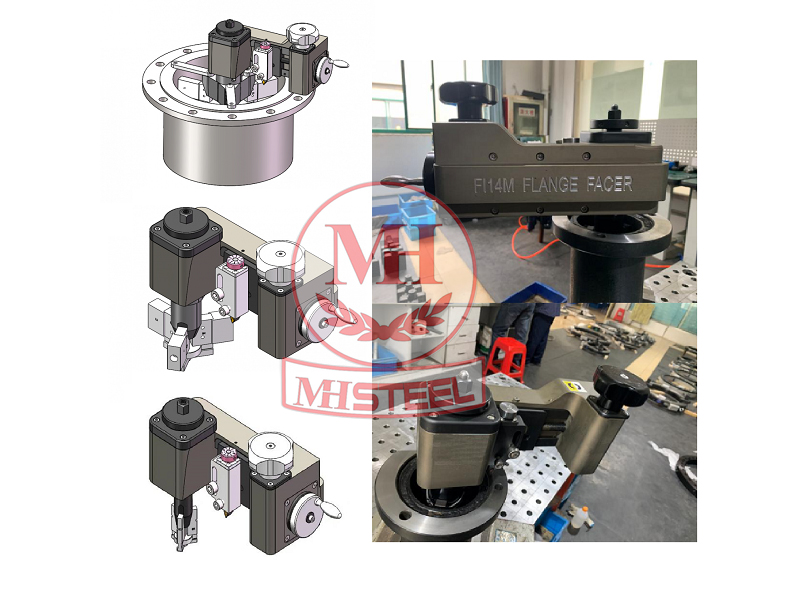
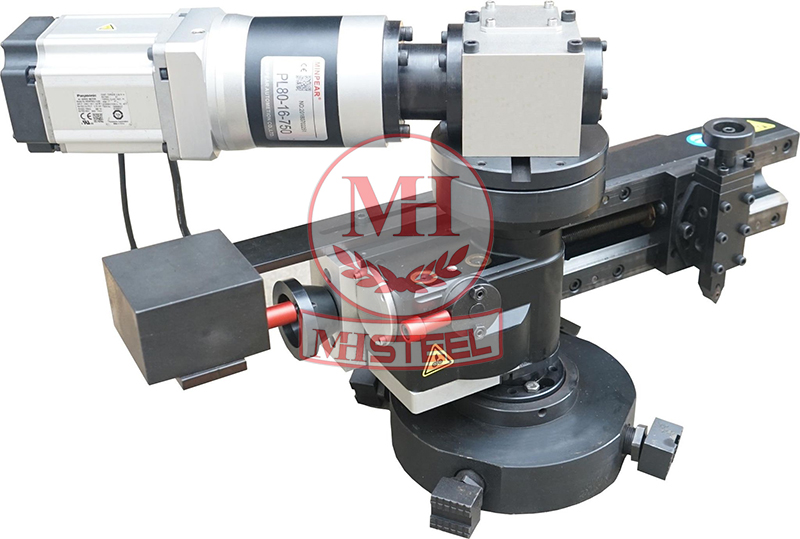
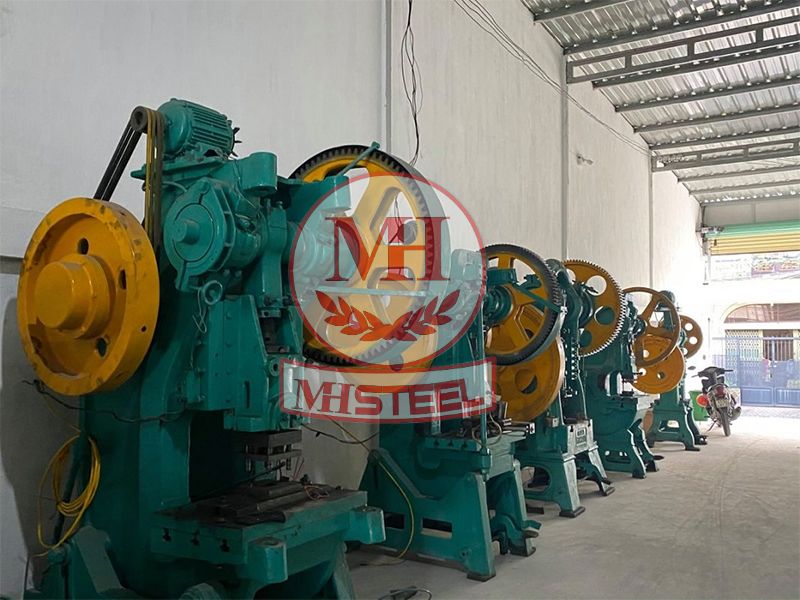
Thép Mạnh Hải là đơn vị gia công mặt bích theo yêu cầu số lượng lớn, sử dụng hệ thống máy móc gia công phù hợp cho từng công đoạn như máy cắt laser CNC, máy khoan, máy tiện và các thiết bị gia công cơ khí hỗ trợ. Việc kết hợp nhiều phương pháp giúp xử lý linh hoạt từ cắt phôi, tạo biên dạng đến khoan lỗ và gia công hoàn thiện, đáp ứng các yêu cầu khác nhau về kích thước, độ chính xác và số lượng mặt bích.
Quy trình gia công mặt bích tại Thép Mạnh Hải
Để một mặt bích đạt đúng kích thước và có thể lắp ghép với đường ống hoặc thiết bị đối ứng, quá trình gia công cần được kiểm soát từ bản vẽ, vật liệu, phôi đến gia công và kiểm tra cuối cùng.
Bước 1: Tiếp nhận yêu cầu và bản vẽ
Khách hàng cung cấp loại mặt bích, DN/NPS, PN/Class, tiêu chuẩn, vật liệu, kiểu mặt RF/FF/RTJ, số lượng và các yêu cầu đặc biệt. Nếu có bản vẽ CAD hoặc bản vẽ PDF, kỹ thuật có thể dựa vào đó để kiểm tra kích thước và lập phương án gia công.
Bước 2: Chuẩn bị phôi
Tùy loại mặt bích và yêu cầu sử dụng, phôi có thể là phôi rèn, phôi thép tấm, phôi tròn hoặc phôi đúc. Với các sản phẩm yêu cầu khả năng chịu áp lực cao, vật liệu và trạng thái phôi cần được lựa chọn theo đúng tiêu chuẩn thiết kế.
Việc lựa chọn phôi ảnh hưởng trực tiếp đến lượng dư gia công, thời gian sản xuất và giá thành sản phẩm.
Bước 3: Gia công tiện thô
Phôi được gá lên máy tiện để thực hiện các công đoạn như tiện đường kính ngoài, đường kính trong, mặt đầu và các bậc cần thiết. Ở giai đoạn này thường chừa lượng dư phù hợp cho bước tiện tinh.
Bước 4: Tiện tinh và gia công mặt làm kín
Sau khi tiện thô, các bề mặt chính được gia công đến kích thước yêu cầu. Tùy thiết kế, mặt bích có thể được gia công FF, RF, RTJ hoặc dạng mặt đặc biệt.
Đây là công đoạn quan trọng vì độ phẳng, kích thước và chất lượng bề mặt có liên quan trực tiếp đến khả năng lắp ghép và làm kín của mối nối.
Bước 5: Khoan vòng lỗ bu-lông
Các lỗ bu-lông được gia công theo số lượng lỗ, đường kính lỗ và PCD quy định trong tiêu chuẩn hoặc bản vẽ. Với đơn hàng yêu cầu độ lặp lại cao, có thể sử dụng phương pháp khoan CNC để kiểm soát vị trí lỗ giữa các sản phẩm.
Bước 6: Gia công các chi tiết đặc biệt
Tùy loại mặt bích, có thể phát sinh thêm các công đoạn như gia công ren, rãnh RTJ, lỗ đặc biệt, bậc, rãnh hoặc vát mép hàn. Với mặt bích WN, phần cổ và mép hàn phải được gia công theo yêu cầu của tiêu chuẩn hoặc bản vẽ.
Bước 7: Xử lý bề mặt và kiểm tra
Sau gia công, sản phẩm được vệ sinh và kiểm tra các kích thước quan trọng như OD, ID, chiều dày, PCD, đường kính lỗ, độ phẳng và bề mặt làm kín. Với mặt bích inox, nếu hồ sơ yêu cầu có thể thực hiện thêm đánh bóng, passivation hoặc xử lý bề mặt tương ứng.
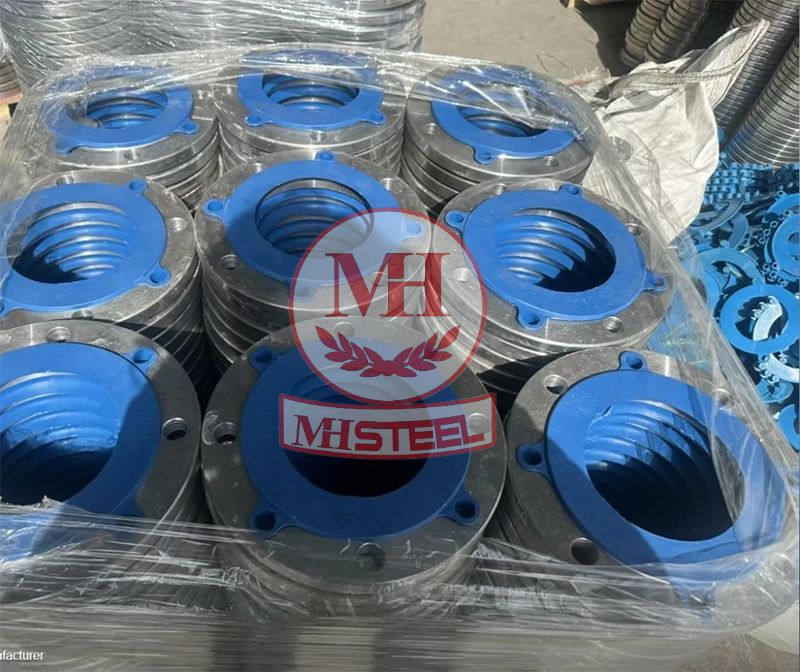
Ứng dụng của gia công mặt bích
Mặt bích là chi tiết kết nối quan trọng trong đường ống và thiết bị công nghiệp. Ngoài sản phẩm tiêu chuẩn, gia công theo yêu cầu đặc biệt hữu ích khi hệ thống cần kích thước riêng, vật liệu đặc thù hoặc thay thế một chi tiết không còn bán phổ biến.
| Lĩnh vực | Ứng dụng mặt bích | Vật liệu thường gặp |
|---|---|---|
| Đường ống công nghiệp | Kết nối ống, van, bơm, thiết bị | Thép carbon, inox |
| Hóa chất | Kết nối đường ống và thiết bị chứa môi chất ăn mòn | 316L, duplex |
| Dầu khí – năng lượng | Đường ống áp lực, thiết bị công nghệ | Thép hợp kim, inox, duplex |
| PCCC | Kết nối van, đường ống và thiết bị PCCC | Thép carbon, gang |
| Hàng hải – ven biển | Đường ống và thiết bị trong môi trường chloride | 316L, duplex |
| Thực phẩm – dược phẩm | Đường ống yêu cầu kiểm soát vệ sinh | 304L, 316L |
| Nước sạch – HVAC | Chiller, bơm, đường ống cấp thoát nước | Thép carbon, inox |
Với các hệ thống đặc thù, vật liệu và loại mặt bích cần được lựa chọn theo môi chất, áp suất, nhiệt độ và hồ sơ thiết kế, không nên lựa chọn chỉ dựa trên lĩnh vực sử dụng.
Dịch vụ gia công mặt bích tại Thép Mạnh Hải

Thép Mạnh Hải là đơn vị gia công mặt bích theo yêu cầu số lượng lớn, đáp ứng đa dạng quy cách, kích thước và tiêu chuẩn kỹ thuật theo bản vẽ của khách hàng. Với khả năng kết hợp cắt laser CNC, gia công cơ khí, khoan lỗ và hoàn thiện bề mặt, sản phẩm có thể được gia công đồng bộ từ phôi đến thành phẩm, phù hợp cho các đơn hàng dự án, hệ thống đường ống, kết cấu và thiết bị công nghiệp.
Gia công theo bản vẽ và nhiều tiêu chuẩn
Thép Mạnh Hải tiếp nhận yêu cầu gia công mặt bích theo bản vẽ kỹ thuật hoặc tiêu chuẩn được chỉ định, bao gồm các hệ phổ biến như ASME/ANSI, EN, JIS và các yêu cầu riêng của dự án.
Khách hàng có thể đặt gia công các loại WN, SO, Blind, Threaded, Socket Weld, Lap Joint cùng nhiều dạng mặt bích đặc biệt khác tùy khả năng đáp ứng của thiết bị và bản vẽ.
Kết hợp tiện, khoan và gia công CNC
Một mặt bích hoàn chỉnh thường cần kết hợp nhiều công đoạn thay vì chỉ tiện một lần. Tùy sản phẩm, quá trình có thể gồm cắt phôi, tiện CNC, khoan vòng lỗ, phay rãnh, gia công ren, vát mép và xử lý bề mặt.
Việc kết hợp các công đoạn trong cùng quy trình giúp dễ kiểm soát kích thước tổng thể và giảm sai lệch khi chuyển giữa nhiều đơn vị gia công.
Nhận gia công từ đơn hàng nhỏ đến số lượng lớn
Dịch vụ có thể phục vụ nhu cầu gia công mẫu, thay thế mặt bích cũ, sản xuất theo lô hoặc đơn hàng dự án. Với số lượng lớn, phương án gá đặt và chương trình CNC có thể được tối ưu để giảm thời gian gia công trên từng sản phẩm.
Số lượng tối thiểu và thời gian hoàn thành sẽ được xác định theo loại mặt bích, tình trạng phôi, mức độ phức tạp và yêu cầu kiểm tra.
Chủ động vật tư và phôi gia công
Lợi thế của đơn vị vừa cung cấp vật tư vừa gia công là có thể tư vấn đồng thời mác thép/inox, quy cách phôi và phương án gia công. Tuy nhiên, với vật liệu đặc biệt như F316L, F51 hoặc F53, tình trạng phôi và thời gian cung ứng cần được xác nhận theo từng đơn hàng.
Kiểm tra chất lượng trước khi giao hàng
Các kích thước quan trọng của mặt bích có thể được kiểm tra bằng thước cặp, panme, dụng cụ đo đường kính, dưỡng lỗ và các thiết bị đo phù hợp. Với dự án yêu cầu hồ sơ vật liệu, có thể cung cấp chứng từ vật liệu theo thỏa thuận.
Đối với inox hoặc hợp kim đặc biệt, phương pháp kiểm tra vật liệu như PMI/XRF cần được thực hiện khi có yêu cầu cụ thể của khách hàng hoặc hồ sơ dự án.
LIÊN HỆ NGAY ĐỂ NHẬN TƯ VẤN MIỄN PHÍ VÀ BÁO GIÁ GIA CÔNG MẶT BÍCH MỚI NHẤT!
Thông tin liên hệ:
CÔNG TY TNHH SẢN XUẤT VÀ THƯƠNG MẠI THÉP MẠNH HẢI
Trụ sở:
- Văn phòng 1: A1, ĐCN Phùng Xá, Xã Phùng Xá, Huyện Thạch Thất, Hà Nội
- Văn phòng 2: Số 2 - Tổ 3 - Phúc Lợi - Long Biên - Hà Nội
Hotline/Zalo: 0969 816 326 - 0968 410 236.
Email: manhhaisteel@gmail.com
Website: https://thepmanhhai.com
Facebook: Công Ty TNHH Sản Xuất & Thương Mại Thép Mạnh Hải
Bản đồ chỉ đường: Google Map chỉ đường Thép Mạnh Hải.
Đội ngũ Thép Mạnh Hải luôn sẵn sàng đón tiếp và tư vấn nhiệt tình cho mọi yêu cầu của quý khách hàng!
Câu hỏi thường gặp về gia công mặt bích
Thép Mạnh Hải có gia công mặt bích inox 304 và 316 không?
Có thể tiếp nhận yêu cầu gia công inox 304/304L, 316/316L và một số vật liệu khác tùy bản vẽ, quy cách và yêu cầu kỹ thuật. Với sản phẩm inox dùng trong môi trường đặc thù, khách hàng nên cung cấp rõ mác vật liệu và yêu cầu xử lý bề mặt ngay từ khi báo giá.
Có gia công mặt bích theo mẫu cũ không?
Có thể xem xét. Nếu khách hàng không còn bản vẽ, có thể cung cấp mẫu mặt bích cũ hoặc thông số đo thực tế để kỹ thuật xác định các kích thước cần thiết. Với sản phẩm dùng để thay thế, nên kiểm tra thêm tiêu chuẩn, kiểu mặt và mặt bích đối ứng để đảm bảo khả năng lắp đặt.
Có gia công mặt bích RTJ không?
Có thể tiếp nhận yêu cầu RTJ theo bản vẽ và tiêu chuẩn được chỉ định. Đây là dạng mặt làm kín yêu cầu gia công chính xác phần rãnh vòng, do đó báo giá cần dựa trên kích thước, tiêu chuẩn, vật liệu và yêu cầu dung sai cụ thể.
Có thể gia công mặt bích DN lớn không?
Khả năng gia công phụ thuộc vào đường kính thực tế, kích thước phôi, tải trọng và vùng làm việc của máy. Với mặt bích kích thước lớn, cần kiểm tra bản vẽ trước để lựa chọn phương án tiện, phay hoặc kết hợp các phương pháp gia công phù hợp.
Gia công mặt bích mất bao lâu?
Thời gian phụ thuộc vào số lượng, vật liệu, tình trạng phôi và độ phức tạp. Đơn hàng tiêu chuẩn, số lượng nhỏ thường có thời gian ngắn hơn; mặt bích inox đặc biệt, RTJ, duplex hoặc kích thước lớn cần thêm thời gian chuẩn bị và kiểm tra. Thời gian giao hàng chính xác sẽ được xác nhận khi có bản vẽ và số lượng.
Có cung cấp Mill Certificate không?
Có thể cung cấp chứng từ vật liệu/Mill Certificate khi yêu cầu này được xác định trong đơn hàng. Đối với các dự án yêu cầu hồ sơ nghiêm ngặt, cần thống nhất từ đầu về loại chứng chỉ, tiêu chuẩn áp dụng và cấp độ kiểm tra theo EN 10204.
Giá gia công mặt bích đã bao gồm vật liệu chưa?
Không phải mọi báo giá đều giống nhau. Có thể báo chỉ tiền gia công khi khách hàng cung cấp phôi, hoặc báo trọn gói gồm phôi + cắt + tiện + khoan + phay + xử lý bề mặt. Vì vậy khi hỏi giá, khách hàng nên nói rõ “có phôi” hay “bao gồm vật liệu” để tránh chênh lệch giữa các báo giá.
Cần gửi gì để Thép Mạnh Hải báo giá chính xác?
Tối thiểu nên có loại mặt bích, DN/NPS, tiêu chuẩn, PN/Class, vật liệu và số lượng. Nếu có thêm bản vẽ thể hiện OD, ID, chiều dày, PCD, số lượng lỗ, kiểu mặt RF/FF/RTJ và dung sai thì việc tính giá và kiểm tra khả năng gia công sẽ chính xác hơn.
Liên hệ Thép Mạnh Hải: 0969 816 326 để gửi bản vẽ, mẫu hoặc thông số mặt bích cần gia công và nhận tư vấn phương án phù hợp.


