


-
-
-
Tổng tiền thanh toán:
-


Gia công lốc tôn theo yêu cầu tại xưởng Thép Mạnh Hải
Đăng bởi: Thép Mạnh Hải |
09/10/2026
Ống gió tròn của hệ thống thông gió, thân bồn nước inox, ống khói lò hơi, phễu silo,... tất cả đều bắt đầu từ một tấm tôn phẳng được cuộn tròn trên máy lốc. Thép Mạnh Hải nhận gia công lốc tôn và lốc thép tấm theo bản vẽ tại Hà Nội: cắt phôi, lốc, hàn khép, gắn mặt bích và sơn, giao thành phẩm ống, côn, cung tròn đúng đường kính. Thép Mạnh Hải sẽ giải thích lốc tôn là gì, máy lốc hoạt động thế nào, cách tính kích thước phôi và những điều cần lưu ý khi đặt hàng trong bài viết dưới đây.
Bảng giá gia công lốc tôn, lốc ống tròn
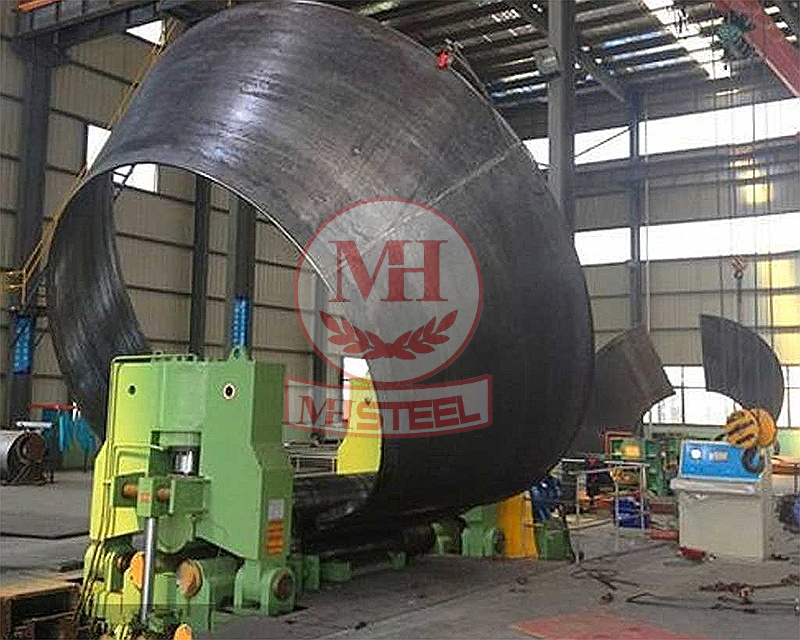
Giá lốc tôn phụ thuộc vào độ dày, loại vật liệu, đường kính thành phẩm, chiều rộng tấm, số lượng và độ phức tạp của sản phẩm. Các chi tiết cần uốn mép, lốc côn hoặc hàn hoàn thiện thường phải được tính riêng theo bản vẽ.
| Hạng mục | Giá tham khảo | Cách tính giá tham khảo | Yếu tố ảnh hưởng |
|---|---|---|---|
| Lốc tôn mỏng làm ống gió | Liên hệ | Theo m², mét ống hoặc sản phẩm | Độ dày, đường kính, phương pháp ghép mí |
| Lốc thép tấm dày 2–6 mm | Khoảng 1.500 – 3.000 đ/kg | Có thể báo theo kg hoặc chi tiết | Chiều rộng phôi, đường kính và số lượng |
| Lốc thép tấm dày 8–12 mm | Khoảng 2.500 – 4.500 đ/kg | Báo theo bản vẽ hoặc khối lượng | Khả năng máy, uốn mép và yêu cầu độ tròn |
| Lốc côn, phễu | Báo theo bản vẽ | Báo theo bản vẽ | Độ chính xác phôi trải và độ khớp mép |
| Lốc inox | Cao hơn thép 30 – 50% | Báo theo vật liệu và yêu cầu bề mặt | Mác inox, độ dày, chống trầy và độ đàn hồi |
| Hàn mối dọc, hàn mặt bích | Báo theo mét hàn | Báo theo chiều dài mối hàn hoặc chi tiết | Độ dày, yêu cầu kín và tiêu chuẩn nghiệm thu |
Thực tế là, không có một đơn giá chung áp dụng cho mọi sản phẩm lốc tôn. Với cùng độ dày, ống có đường kính nhỏ có thể khó gia công hơn do yêu cầu bán kính uốn nhỏ. Ngược lại, tấm rộng hoặc dày có thể vượt khả năng của một số máy lốc.
Khi yêu cầu báo giá, khách hàng nên xác định rõ giá chỉ gồm công lốc hay đã bao gồm vật liệu, cắt phôi, hàn khép, mặt bích và sơn. Việc tách từng hạng mục giúp dễ so sánh phương án và kiểm soát chi phí.
Gia công lốc tôn là gì?
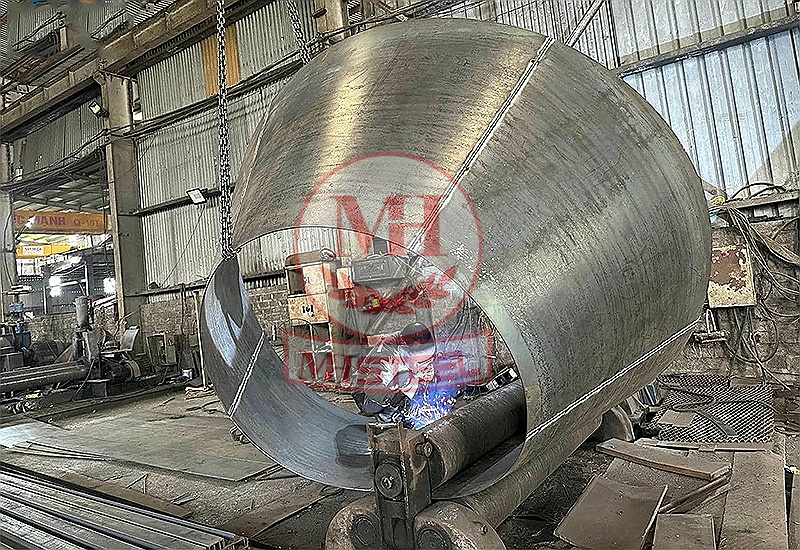
Lốc tôn, còn gọi là lốc thép tấm, là phương pháp sử dụng các trục lốc để uốn tấm kim loại phẳng thành hình cong. Khi tấm được đưa qua các trục và chịu lực ép phù hợp, bề mặt sẽ biến dạng dần theo bán kính mong muốn.
Nếu lốc gần trọn một vòng rồi hàn khép mép, phôi có thể tạo thành ống tròn. Nếu chỉ lốc một phần, sản phẩm sẽ là cung cong hoặc tấm uốn cong. Với phôi được thiết kế dạng hình quạt và lốc theo phương án phù hợp, có thể tạo ra hình côn hoặc phễu.
Phân biệt lốc tôn và lốc ống
Hai phương pháp này đều tạo hình cong cho kim loại nhưng khác nhau ở vật liệu đầu vào và sản phẩm.
| Tiêu chí | Lốc tôn, lốc thép tấm | Lốc ống, uốn ống |
|---|---|---|
| Phôi đầu vào | Tấm kim loại phẳng | Ống tròn hoặc ống hộp có sẵn |
| Nguyên lý | Uốn tấm qua các trục lốc | Uốn ống theo bán kính yêu cầu |
| Sản phẩm | Ống đường kính lớn, côn, phễu, cung cong | Ống cong, vòng, vòm |
| Mối nối | Thường cần hàn hoặc ghép mép để tạo ống kín | Không cần hàn khép thân ống nếu dùng ống nguyên |
| Ứng dụng | Ống gió, ống khói, thân bồn, silo | Lan can, cổng vòm, khung cong |
Lốc tôn phù hợp khi cần tạo ống hoặc chi tiết cong từ tấm phẳng, đặc biệt với sản phẩm có đường kính lớn. Trong khi đó, lốc ống thích hợp khi vật liệu đầu vào đã là ống và cần uốn theo hình dạng thiết kế.
Nguyên lý hoạt động của máy lốc tôn
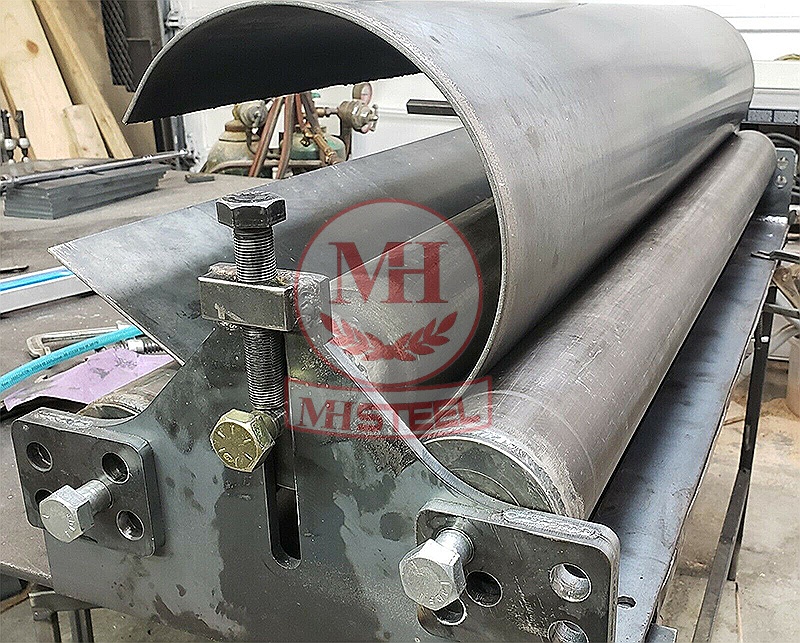
Máy lốc tôn sử dụng hệ thống trục để tạo lực ép và điều chỉnh độ cong của tấm kim loại. Tùy kết cấu máy, số lượng trục và cách bố trí trục, khả năng tạo hình và xử lý hai đầu tấm sẽ khác nhau.
| Loại máy | Nguyên lý hoạt động | Đặc điểm |
|---|---|---|
| Máy lốc 3 trục | Tấm đi qua ba trục, trong đó vị trí trục được điều chỉnh để tạo độ cong | Kết cấu phổ biến, nhưng có thể để lại đoạn thẳng ở hai đầu |
| Máy lốc 3 trục có chức năng uốn mép | Có khả năng xử lý mép trước khi lốc toàn bộ tấm | Giúp giảm đoạn thẳng ở đầu phôi |
| Máy lốc 4 trục | Kết hợp các trục kẹp và uốn để điều khiển phôi | Thuận tiện cho việc định vị, uốn mép và tạo hình theo cấu hình máy |
| Lốc côn | Điều chỉnh phôi và vị trí trục theo hình dạng côn | Dùng để tạo phễu, ống côn và chi tiết thu chuyển tiết diện |
Khả năng gia công thực tế còn phụ thuộc đường kính trục, chiều rộng làm việc, công suất máy, độ dày vật liệu và đường kính thành phẩm. Vì vậy, không thể chỉ dựa vào số lượng trục để kết luận máy đáp ứng được mọi quy cách.
Vì sao đầu ống có thể bị dẹt sau khi lốc?
Khi lốc trên máy 3 trục thông thường, phần đầu tấm chưa đi vào vùng tác động hiệu quả giữa các trục có thể giữ lại một đoạn tương đối thẳng. Sau khi cuộn tròn, khu vực này dễ tạo thành điểm dẹt hoặc góc gãy gần vị trí khép mép.
Để hạn chế hiện tượng trên, người gia công có thể uốn trước hai đầu phôi bằng chức năng phù hợp của máy hoặc chừa lượng dư để xử lý sau lốc. Phương án được lựa chọn tùy theo độ dày tấm, đường kính ống và yêu cầu hình dạng.
Với chi tiết cần lắp mặt bích hoặc ghép nối chính xác, việc xử lý đầu tấm có ý nghĩa quan trọng. Nếu bỏ qua bước này, sản phẩm có thể không đạt độ tròn cần thiết dù kích thước phôi đã được tính đúng.
Độ đàn hồi và kỹ thuật lốc nhiều lượt
Sau khi lực ép được loại bỏ, kim loại có xu hướng đàn hồi trở lại một phần. Hiện tượng này khiến bán kính thực tế có thể lớn hơn bán kính tại thời điểm chịu lực.
Để đạt hình dạng yêu cầu, người vận hành thường điều chỉnh lực ép qua nhiều lượt, kiểm tra bán kính hoặc đường kính sau từng lần. Với sản phẩm yêu cầu độ tròn cao, cần kiểm tra thêm sau khi hàn khép vì nhiệt hàn có thể làm chi tiết biến dạng.
Cách tính kích thước phôi lốc tôn
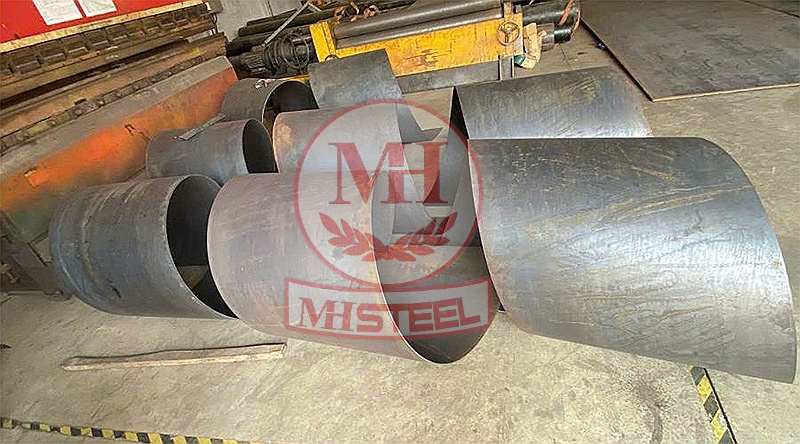
Chiều dài phôi ảnh hưởng trực tiếp đến đường kính ống sau khi lốc. Nếu phôi quá ngắn, hai mép có thể không khép kín; nếu quá dài, đường kính thành phẩm sẽ lớn hơn dự kiến hoặc phải cắt bỏ phần dư.
Với ống tròn thành mỏng, có thể ước tính chiều dài phôi theo chu vi tại đường kính trung bình của tấm: Chiều dài phôi ≈ π × (Đường kính trong + Độ dày tấm). Trong đó, đường kính trong và độ dày tấm cần sử dụng cùng đơn vị đo.
Ví dụ, cần tạo ống có đường kính trong 500 mm từ thép tấm dày 5 mm. Chiều dài phôi lý thuyết được tính như sau: L = 3,1416 × (500 + 5) ≈ 1.586,5 mm. Đây là giá trị ước tính ban đầu. Kích thước phôi thực tế còn phụ thuộc phương pháp ghép mép, lượng dư xử lý, bán kính uốn và yêu cầu dung sai của sản phẩm.
Các bạn không nên tính phôi chỉ theo đường kính trong hoặc đường kính ngoài mà bỏ qua độ dày vật liệu. Với chi tiết cần lắp ghép, sai lệch nhỏ ở chu vi có thể làm ảnh hưởng đến kích thước tổng thể sau khi cuộn tròn.
Ngoài ra, Thép Mạnh Hải cũng xin nói nhanh về cách tính phôi lốc côn và phễu. Khác với ống trụ có đường kính không đổi, ống côn và phễu có tiết diện thay đổi theo chiều cao. Phôi trải thường có dạng hình quạt hoặc một phần vành khăn, tùy cấu tạo sản phẩm.
Để tính phôi, cần xác định đường kính miệng lớn, đường kính miệng nhỏ, chiều cao côn và các yêu cầu về mép nối. Từ các kích thước này, kỹ thuật viên triển khai hình trải để xác định biên dạng cắt.
Với côn cần lắp khớp hoặc có nhiều chi tiết đồng bộ, nên triển khai phôi bằng phần mềm CAD. Sau khi cắt, cần kiểm tra kích thước và độ khớp của hai mép trước khi hàn để hạn chế tình trạng lệch miệng hoặc biến dạng.
Các sản phẩm thường gia công bằng phương pháp lốc tôn
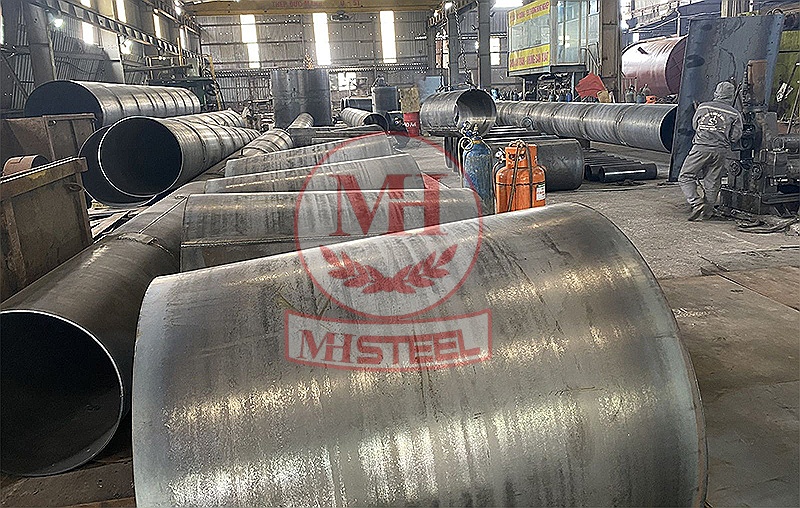
Lốc tôn được sử dụng trong nhiều ngành nhờ khả năng tạo hình các chi tiết cong từ tấm kim loại. Vật liệu và độ dày được lựa chọn theo môi trường làm việc, tải trọng và yêu cầu của thiết kế.
| Sản phẩm | Vật liệu, độ dày tham khảo | Đặc điểm |
|---|---|---|
| Ống gió tròn, côn thu | Tôn mạ kẽm khoảng 0,5–1,2 mm | Phục vụ hệ thống thông gió, điều hòa |
| Ống khói, ống thoát khí | Thép đen hoặc inox khoảng 2–6 mm | Cần xem xét nhiệt độ và môi trường sử dụng |
| Thân bồn, bể chứa | Inox hoặc thép khoảng 2–8 mm | Có thể yêu cầu hàn kín và kiểm tra rò rỉ |
| Silo, phễu chứa | Thép hoặc tôn mạ kẽm khoảng 3–10 mm | Thân trụ thường kết hợp phần côn |
| Ống thép cuốn đường kính lớn | Thép tấm khoảng 6–12 mm | Dùng trong một số hệ thống dẫn và kết cấu |
| Vỏ máy, chụp che, tấm cong | Tôn, inox hoặc nhôm khoảng 1–3 mm | Phục vụ thiết bị và chi tiết bao che |
| Vành, đai và chi tiết cong | Tùy thiết kế | Có thể lốc trước rồi cắt hoặc hàn hoàn thiện |
Các độ dày trên chỉ mang tính tham khảo, không phải giới hạn gia công được xác nhận của một xưởng cụ thể. Với bồn chứa, silo hoặc đường ống chịu áp lực, cần tuân thủ yêu cầu thiết kế và tiêu chuẩn kỹ thuật tương ứng.
Lựa chọn vật liệu khi gia công lốc tôn
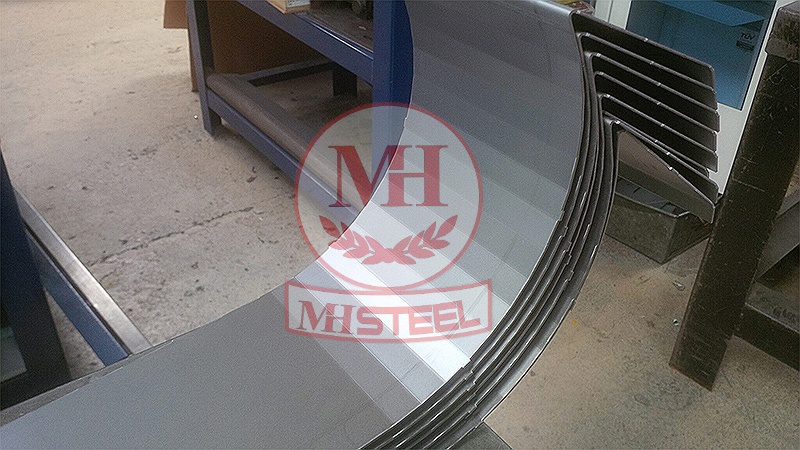
Mỗi loại kim loại có độ bền, độ đàn hồi và đặc điểm bề mặt khác nhau. Việc lựa chọn vật liệu phù hợp giúp hạn chế biến dạng, giảm lỗi bề mặt và bảo đảm sản phẩm đáp ứng môi trường sử dụng.
- Tôn mạ kẽm: Thường được dùng cho ống gió và các chi tiết thông gió. Trong quá trình lốc, cần hạn chế trầy xước hoặc làm hư hại lớp mạ, đặc biệt tại các vị trí tiếp xúc với trục máy.
- Thép tấm đen: Phù hợp với nhiều chi tiết kết cấu, ống khói, thân silo và ống cuốn. Sau khi lốc và hàn, sản phẩm có thể cần làm sạch bề mặt, sơn chống gỉ hoặc xử lý bảo vệ khác tùy môi trường sử dụng.
- Inox 304 và 316: Được sử dụng cho bồn chứa, thiết bị công nghiệp và sản phẩm yêu cầu khả năng chống ăn mòn. Inox có thể đàn hồi đáng kể sau khi uốn, vì vậy cần tính đến hiện tượng hồi phục hình dạng. Với bề mặt xước hoặc bóng, cần giữ lớp bảo vệ và vệ sinh trục lốc để hạn chế vết xước, nhiễm bẩn từ kim loại khác.
- Nhôm: Có ưu điểm về khối lượng nhẹ nhưng bề mặt dễ bị hằn hoặc trầy nếu tiếp xúc với trục không phù hợp. Bán kính lốc cần được lựa chọn theo mác nhôm, độ dày và yêu cầu tạo hình.
Ngoài vật liệu, cần xác định rõ chiều dày danh nghĩa, yêu cầu bề mặt, dung sai đường kính và phương pháp nối. Đây là cơ sở để lựa chọn quy trình lốc, hàn và hoàn thiện phù hợp.
Quy trình gia công lốc tôn theo bản vẽ
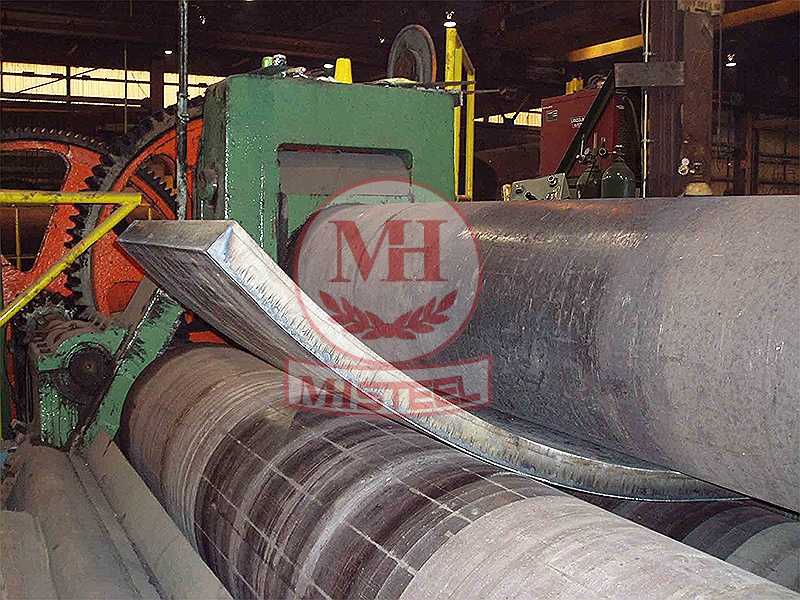
Một quy trình lốc tôn hiệu quả cần bắt đầu từ bản vẽ và kết thúc bằng bước kiểm tra kích thước. Việc kiểm soát từng công đoạn giúp hạn chế sai lệch đường kính, độ ô van và vị trí mối nối.
Bước 1: Tiếp nhận bản vẽ và yêu cầu kỹ thuật
Các bạn gửi yêu cầu, bản vẽ, tư vấn viên Thép Mạnh Hải sẽ liên hệ và trao đổi kỹ để xác định đường kính trong hay ngoài, chiều dài ống, độ dày, vật liệu, số lượng, kiểu nối và yêu cầu về mặt bích. Với côn hoặc phễu, cần thông số chi tiết về đường kính hai đầu và chiều cao.
Bước 2: Tính toán và cắt phôi
Kích thước phôi được tính theo hình dạng thành phẩm và phương pháp ghép mép. Phôi có thể được cắt bằng phương pháp phù hợp với độ dày, vật liệu và yêu cầu biên dạng.
Bước 3: Chuẩn bị mép và bề mặt
Với chi tiết hàn cần độ ngấu theo thiết kế, mép có thể phải được vát trước khi lốc. Bề mặt phôi cũng cần được kiểm tra để phát hiện cong vênh hoặc khuyết tật ảnh hưởng đến tạo hình.
Bước 4: Uốn mép và lốc tạo hình
Người vận hành điều chỉnh trục, lốc qua nhiều lượt và kiểm tra độ cong. Nếu sản phẩm yêu cầu độ tròn cao, cần xử lý phần đầu tấm và hạn chế biến dạng trong quá trình tạo hình.
Bước 5: Hàn khép hoặc ghép mép
Phương pháp nối phụ thuộc độ dày, vật liệu và yêu cầu sử dụng. Với ống gió tôn mỏng, phương án ghép mí có thể phù hợp; với ống thép hoặc thân bồn, mối hàn cần đáp ứng yêu cầu thiết kế.
Bước 6: Chỉnh hình và kiểm tra kích thước
Sau khi hàn, sản phẩm được kiểm tra đường kính tại nhiều vị trí, độ tròn, chiều dài và độ khớp của mối nối. Nếu có yêu cầu kỹ thuật cụ thể, cần thống nhất phương pháp đo và dung sai nghiệm thu.
Bước 7: Hoàn thiện và bàn giao
Tùy đơn hàng, sản phẩm có thể được mài mối hàn, lắp mặt bích, làm sạch bề mặt, sơn bảo vệ hoặc đóng gói trước khi vận chuyển.
Không phải mọi sản phẩm đều cần đủ bảy công đoạn. Quy trình thực tế được điều chỉnh theo bản vẽ, vật liệu và yêu cầu hoàn thiện.
Năng lực gia công lốc tôn tại Thép Mạnh Hải
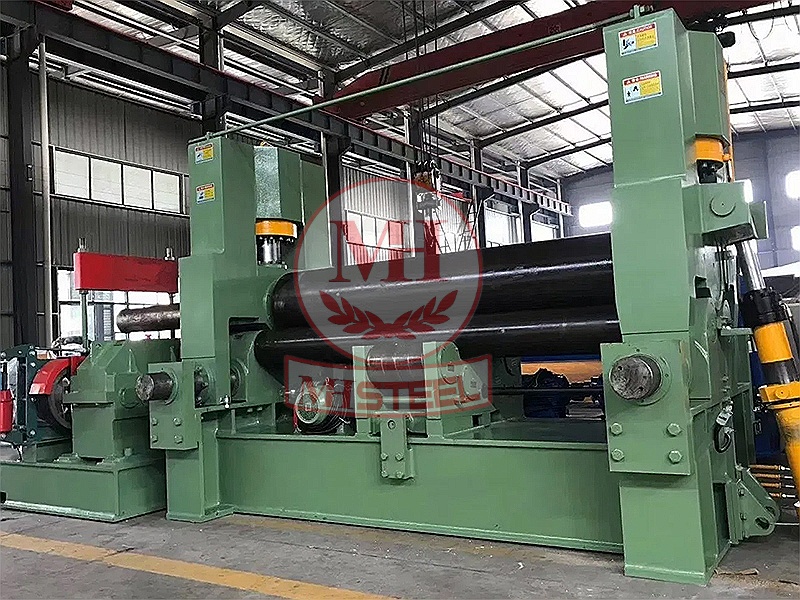
Khi lựa chọn đơn vị gia công, khách hàng nên kiểm tra khả năng đáp ứng đường kính, chiều rộng phôi, độ dày vật liệu và các công đoạn đi kèm. Những thông số này phụ thuộc trực tiếp vào thiết bị và quy trình sản xuất thực tế.
Tại Thép Mạnh Hải, năng lực gia công của xưởng thể hiện:
|
Hạng mục |
Năng lực lốc tôn tại Thép Mạnh Hải |
|---|---|
|
Máy lốc |
Máy lốc tôn 3 trục và 4 trục |
|
Khổ tấm |
Chiều rộng tấm đến khoảng 2 m |
|
Độ dày |
Tôn mỏng từ 0.5 mm, thép tấm đến khoảng 12 mm (tùy đường kính) |
|
Đường kính |
Từ khoảng 200 mm đến vài mét |
|
Công đoạn kèm theo |
Cắt laser, cắt plasma phôi, vát mép, hàn, mặt bích, sơn |
|
Vật liệu sẵn kho |
Tôn mạ kẽm, thép tấm, inox 304 |
Đối với yêu cầu lốc tôn tại Thép Mạnh Hải, khách hàng nên gửi bản vẽ hoặc thông số sơ bộ để được xác nhận khả năng thực hiện trước khi đặt hàng. Các nội dung cần làm rõ gồm:
| Hạng mục cần xác nhận | Thông tin cần cung cấp hoặc kiểm tra |
|---|---|
| Kích thước thành phẩm | Đường kính trong hoặc ngoài, chiều dài, hình dạng |
| Vật liệu | Thép đen, tôn mạ kẽm, inox hoặc nhôm |
| Độ dày và chiều rộng phôi | Thông số cụ thể của tấm cần lốc |
| Phương pháp nối | Hàn dọc, ghép mí hoặc phương án khác |
| Công đoạn hoàn thiện | Vát mép, hàn mặt bích, mài, sơn |
| Số lượng và tiến độ | Số sản phẩm, thời gian cần giao |
| Nghiệm thu | Dung sai đường kính, độ tròn và yêu cầu bề mặt |
Các bạn không nên xác định khả năng gia công chỉ dựa vào độ dày. Một tấm thép có thể lốc được ở đường kính lớn nhưng không phù hợp với đường kính nhỏ hơn do giới hạn trục máy và lực uốn.
Kinh nghiệm khi gửi bản vẽ lốc tôn: Một lỗi thường gặp là bản vẽ chỉ ghi đường kính mà không nêu rõ đó là đường kính trong hay đường kính ngoài. Với tấm mỏng, chênh lệch có thể không đáng kể trong một số ứng dụng. Tuy nhiên, khi độ dày tăng, sai khác giữa hai kích thước sẽ ảnh hưởng đến việc lắp mặt bích, lồng ống hoặc ghép nối với chi tiết khác.
Vì vậy, bản vẽ nên ghi rõ kích thước quyết định lắp ghép, độ dày vật liệu, chiều dài thành phẩm và dung sai cho phép. Nếu sản phẩm có yêu cầu về độ kín hoặc chịu áp lực, cần nêu rõ tiêu chuẩn và phương pháp kiểm tra ngay từ giai đoạn báo giá.
Thép Mạnh Hải - Gia công lốc tôn theo bản vẽ tại Hà Nội
Thép Mạnh Hải tiếp nhận yêu cầu gia công lốc tôn, lốc thép tấm theo bản vẽ tại Hà Nội, phục vụ nhu cầu sản xuất ống tròn, ống côn, phễu, thân bồn, vỏ thiết bị và các chi tiết kim loại có biên dạng cong. Tùy theo kích thước, độ dày và vật liệu, phương án gia công được xem xét để đáp ứng yêu cầu về hình dạng, đường kính và khả năng lắp ghép của sản phẩm.
Với định hướng gia công theo yêu cầu, Thép Mạnh Hải chú trọng sự phối hợp giữa thiết kế, chuẩn bị phôi và quá trình tạo hình. Khách hàng có thể cung cấp bản vẽ kỹ thuật có sẵn hoặc trao đổi thông số để được tư vấn phương án triển khai. Trường hợp chưa có bản vẽ hoàn chỉnh, cần cung cấp kích thước, hình dạng, công năng và vị trí lắp đặt để làm cơ sở xây dựng phương án phù hợp.
Chủ động công nghệ, chú trọng độ chính xác
Việc lựa chọn máy lốc, phương pháp cắt phôi và trình tự gia công ảnh hưởng trực tiếp đến chất lượng thành phẩm. Với mỗi yêu cầu, cần xem xét đồng thời độ dày vật liệu, đường kính cần lốc, chiều dài chi tiết và yêu cầu xử lý mối nối. Đội ngũ kỹ thuật và thợ gia công có kinh nghiệm sẽ phối hợp kiểm tra thông số, điều chỉnh quá trình tạo hình và hạn chế các sai lệch có thể ảnh hưởng đến việc lắp ráp.
Thiết kế và gia công theo yêu cầu
Thép Mạnh Hải tiếp nhận thông tin về kích thước, vật liệu, số lượng và yêu cầu hoàn thiện để xây dựng phương án gia công phù hợp. Đối với sản phẩm dạng ống, côn hoặc phễu, việc tính toán kích thước phôi và triển khai bản vẽ trải cần được thực hiện cẩn thận để các mép nối khớp nhau sau khi lốc. Những chi tiết có yêu cầu lắp mặt bích, hàn kín hoặc liên kết với thiết bị khác cần thể hiện rõ kích thước quan trọng ngay từ đầu.
Hỗ trợ từ khâu chuẩn bị phôi đến hoàn thiện
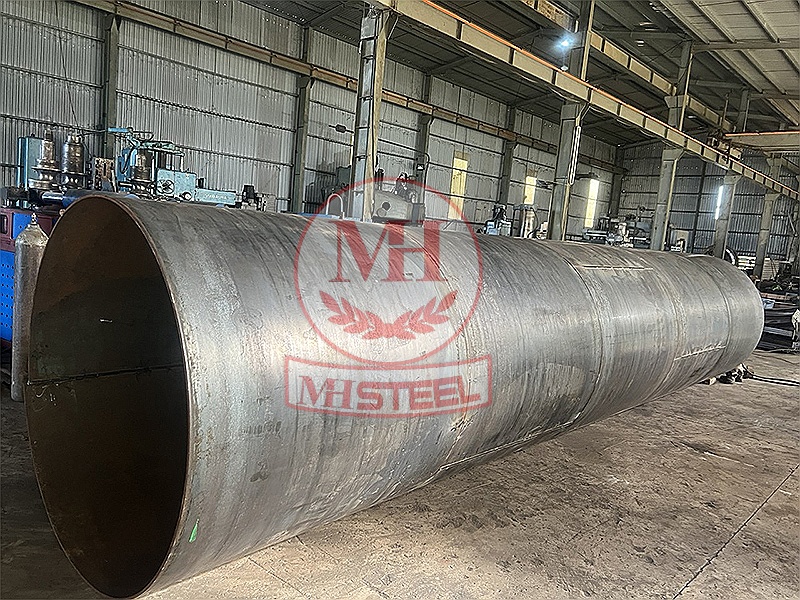
Tùy yêu cầu và năng lực đáp ứng của từng đơn hàng, khách hàng có thể trao đổi thêm về các công đoạn liên quan như cắt phôi, vát mép, hàn khép, lắp mặt bích và xử lý bề mặt. Phạm vi công việc, tiêu chuẩn nghiệm thu, tiến độ và chi phí sẽ được xác nhận trước khi triển khai.
Để nhận tư vấn và báo giá, khách hàng nên chuẩn bị bản vẽ CAD hoặc PDF, đường kính trong hoặc ngoài, chiều dài sản phẩm, độ dày, loại vật liệu, số lượng và thời gian cần hàng. Nếu chưa có bản vẽ, hãy cung cấp kích thước sơ bộ hoặc hình ảnh minh họa để trao đổi phương án thiết kế.
LIÊN HỆ NGAY ĐỂ NHẬN TƯ VẤN MIỄN PHÍ VÀ BÁO GIÁ GIA CÔNG LỐC TÔN MỚI NHẤT!
Thông tin liên hệ:
CÔNG TY TNHH SẢN XUẤT VÀ THƯƠNG MẠI THÉP MẠNH HẢI
Trụ sở:
- Văn phòng 1: A1, ĐCN Phùng Xá, Xã Phùng Xá, Huyện Thạch Thất, Hà Nội
- Văn phòng 2: Số 2 - Tổ 3 - Phúc Lợi - Long Biên - Hà Nội
Hotline/Zalo: 0969 816 326 - 0968 410 236.
Email: manhhaisteel@gmail.com
Website: https://thepmanhhai.com
Facebook: Công Ty TNHH Sản Xuất & Thương Mại Thép Mạnh Hải
Bản đồ chỉ đường: Google Map chỉ đường Thép Mạnh Hải.
Đội ngũ Thép Mạnh Hải luôn sẵn sàng đón tiếp và tư vấn nhiệt tình cho mọi yêu cầu của quý khách hàng!
Câu hỏi thường gặp về gia công lốc tôn
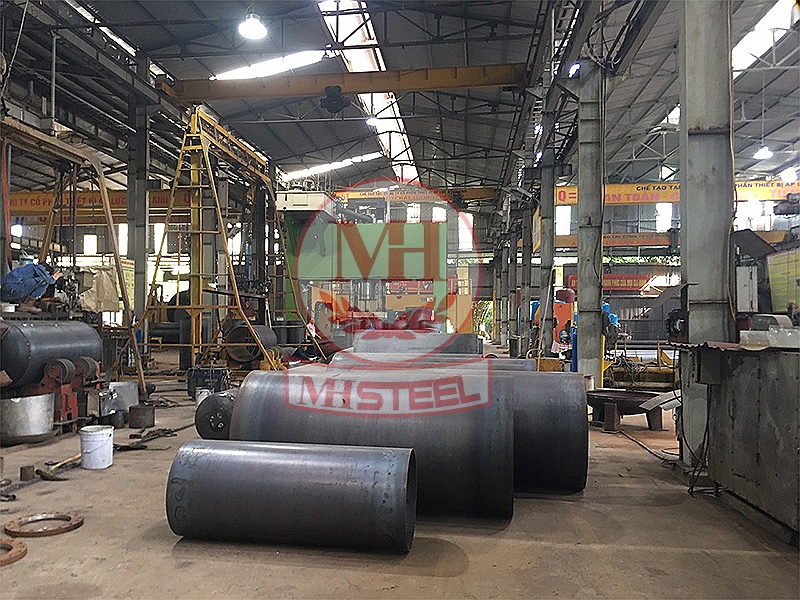
Lốc tôn được đường kính nhỏ nhất bao nhiêu?
Đường kính nhỏ nhất phụ thuộc đường kính trục máy, độ dày và tính chất vật liệu, chiều rộng phôi cùng cấu hình máy. Tấm càng dày thì việc tạo bán kính nhỏ thường càng khó. Khách hàng nên gửi quy cách cụ thể để xưởng kiểm tra khả năng gia công thay vì áp dụng một giới hạn chung.
Ống lốc từ thép tấm có tròn đều không?
Sản phẩm có thể đạt độ tròn theo yêu cầu nếu phôi được tính đúng, quá trình lốc được kiểm soát và phần đầu tấm được xử lý phù hợp. Tuy nhiên, hàn khép có thể làm biến dạng thân ống. Với chi tiết cần lắp ghép, nên xác định dung sai đường kính và độ ô van ngay từ đầu.
Có thể gia công lốc côn và phễu không?
Có thể tạo côn và phễu bằng cách triển khai phôi theo hình trải phù hợp rồi lốc tạo hình. Để hai mép khớp nhau, cần xác định chính xác đường kính miệng lớn, miệng nhỏ, chiều cao và phương pháp nối.
Có thể lốc tôn rồi hàn mặt bích và sơn hoàn thiện không?
Các công đoạn này có thể được kết hợp tùy năng lực của đơn vị gia công và yêu cầu sản phẩm. Khi đặt hàng, cần xác nhận rõ công đoạn nào được thực hiện, tiêu chuẩn mối hàn, loại sơn và yêu cầu kiểm tra sau hoàn thiện.
Có nhận gia công lốc tôn số lượng ít không?
Khả năng tiếp nhận đơn hàng nhỏ phụ thuộc quy cách, thời gian thiết lập máy và kế hoạch sản xuất. Khách hàng nên cung cấp số lượng, kích thước và thời hạn cần hàng để nhận phương án báo giá phù hợp.


